
Qu’est-ce qu’un rapport 8D ?
Un rapport 8D est la trace écrite du processus de résolution de problèmes en huit disciplines (8D). Le fournisseur l’envoie généralement au client après une réclamation, pour montrer comment il a contenu le défaut, éliminé la cause racine et empêché sa réapparition. C’est en quelque sorte le dossier d’instruction du défaut : chaque décision, chaque test et chaque responsable y figurent au même endroit.
Selon la version la plus répandue, la méthode a été mise au point chez Ford dans les années 1980 sous le nom de Team Oriented Problem Solving (TOPS). Le nom signifie résolution de problèmes en équipe. Elle est aujourd’hui très répandue dans l’industrie automobile, où les constructeurs exigent souvent le format 8D. Une étape préparatoire, D0, la précède souvent.
Un bon rapport 8D remplit trois fonctions :
Communication avec le client : Il montre au client ce que vous avez fait, qui porte chaque action et quand elle sera close.
Preuve de la cause racine : Il consigne les éléments qui confirment la cause, afin que la solution repose sur des données.
Trace de la prévention : Il recense les modifications de processus et de documents qui empêchent le problème de revenir.
Les huit disciplines de la méthode 8D
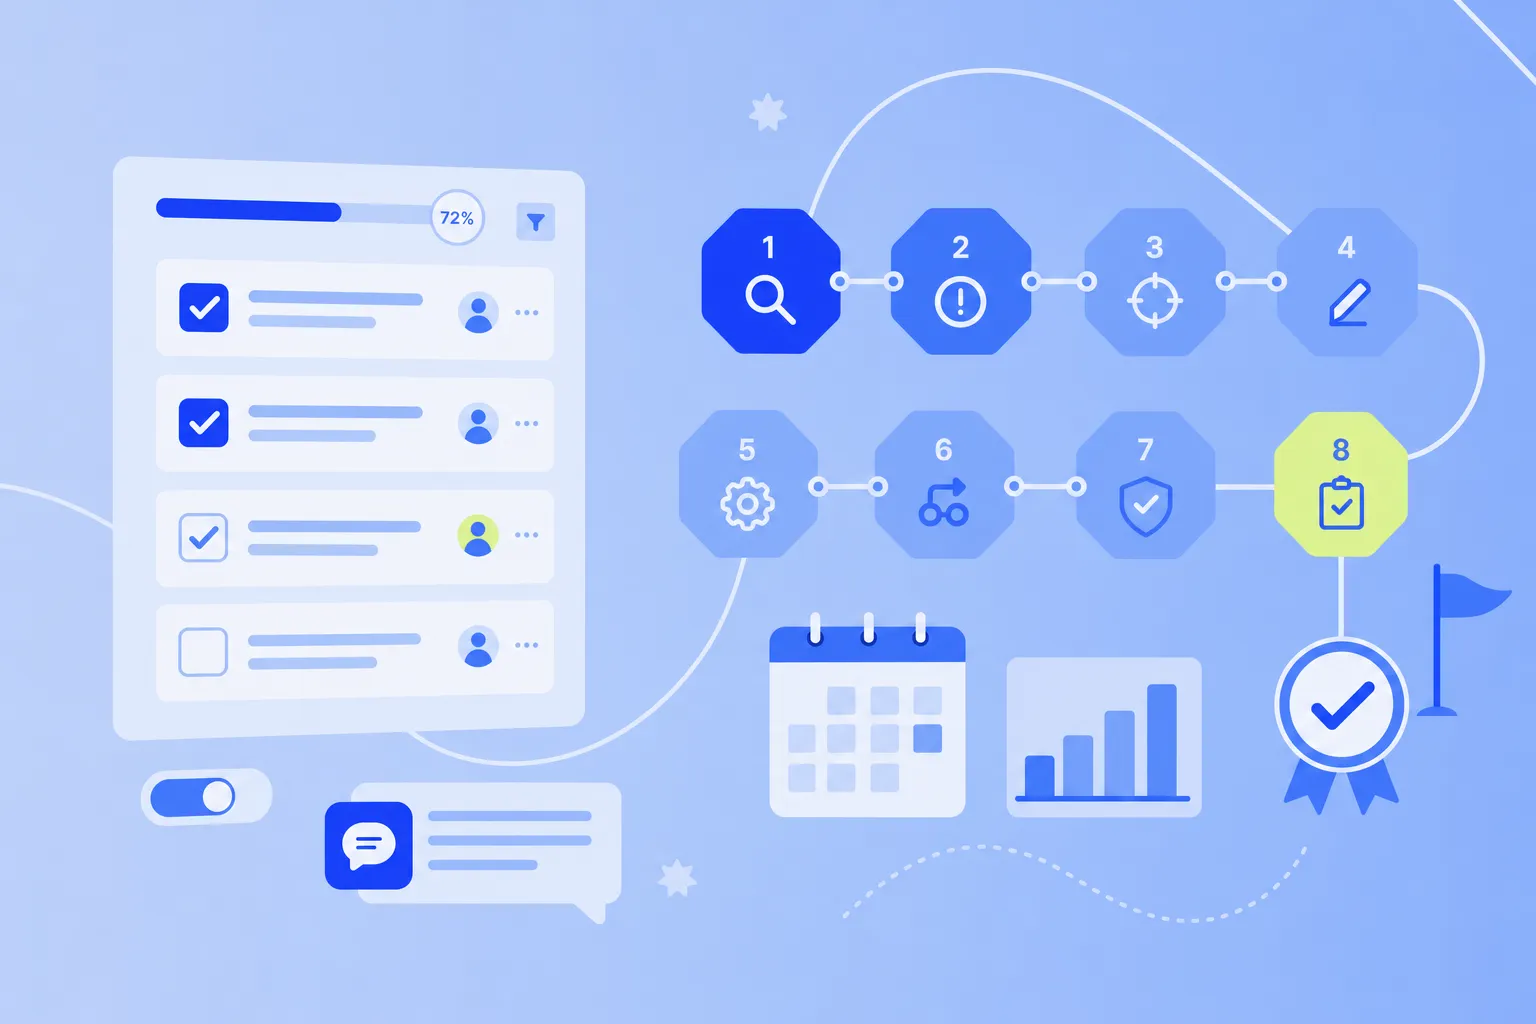
La méthode 8D se déroule en huit disciplines, de D1 à D8, auxquelles s’ajoute une étape D0 facultative de planification. Chaque discipline donne lieu à une section écrite : le rapport final montre ainsi ce que l’équipe a décidé et sur quelles preuves. Suivez les étapes 8D dans l’ordre, car chacune s’appuie sur la précédente.
D0 : planification et réponse d’urgence
Une personne évalue le symptôme et décide si un 8D complet se justifie. Si les clients ou la sécurité sont menacés, des actions d’urgence comme un arrêt des expéditions démarrent immédiatement. Notez le symptôme, les actions d’urgence et la décision d’ouvrir le 8D.
D1 : constituer l’équipe
Formez une petite équipe pluridisciplinaire qui connaît le produit et le processus, en général issue de la qualité, de la production, de l’ingénierie et de la maintenance. Désignez une personne pour piloter l’équipe et une personne de la direction comme sponsor (champion), capable de débloquer des ressources. Consignez les noms, les rôles et les responsabilités.
D2 : décrire le problème
Décrivez le problème en termes mesurables et gardez les causes pour D4. Des outils comme le 5W2H (qui, quoi, où, quand, pourquoi, comment, combien) et l’analyse est/n’est pas rendent la description précise. Notez le défaut, les références concernées, les quantités, les lots, le lieu de découverte et le mode de détection.
D3 : contenir le problème
Le confinement est temporaire et ne supprime pas la cause. L’équipe protège immédiatement le client : elle met le stock en quarantaine, trie les pièces suspectes ou ajoute un contrôle à 100 %. Consignez chaque action de confinement, sa personne responsable, les quantités contrôlées et les résultats, et maintenez-la jusqu’à ce que D6 valide la solution définitive.
D4 : trouver et vérifier la cause racine
Identifiez et documentez deux causes racines : pourquoi le défaut est apparu et pourquoi vos contrôles l’ont laissé passer. Utilisez les 5 pourquoi ou un diagramme d’Ishikawa (en arête de poisson) pour formuler des hypothèses, puis prouvez chacune par des essais ou des données.
D5 : choisir et vérifier les actions correctives définitives
Choisissez des actions correctives définitives qui éliminent chaque cause racine vérifiée, côté apparition comme côté non-détection. Avant le déploiement, prouvez à petite échelle que chaque action fonctionne sans créer de nouveau problème. Consignez les actions retenues, les alternatives étudiées, les personnes responsables et les résultats de vérification.
D6 : mettre en œuvre et valider
Mettez en œuvre les actions définitives et validez-les avec des données de production, comme les résultats d’essais sur de nouveaux lots. Une fois la solution confirmée, levez le confinement de D3 de manière maîtrisée. Notez les dates de mise en œuvre, les preuves de validation et la date de fin du confinement.
D7 : empêcher la récurrence
Empêchez le même problème d’apparaître ailleurs. Mettez à jour l’AMDEC (FMEA), le plan de surveillance, les instructions de travail et la formation. Vérifiez ensuite les pièces, lignes et sites similaires pour y repérer la même faiblesse. Consignez chaque document mis à jour et chaque endroit où les enseignements ont été appliqués.
D8 : clôturer et reconnaître le travail de l’équipe
Confirmez avec le client que les actions ont fonctionné, puis clôturez formellement le rapport. Reconnaissez le travail de l’équipe pour que tout le monde reste prêt à s’engager dans le prochain 8D. Consignez la date de clôture, la validation du client et les enseignements tirés.
Exemple de rapport 8D en production
Voici un exemple de rapport 8D complet pour un corps de pompe qui fuit à cause d’un mauvais couple de serrage. Hartwell Components, un fournisseur fictif, assemble des corps de pompe PH-210 avec un couvercle, un joint torique et quatre vis de bride M8. Un client a découvert six pompes qui fuyaient au niveau du couvercle lors de son propre test de fin de ligne.
D0 et D1 : La personne responsable qualité a stoppé les livraisons et réuni une équipe qualité, assemblage, maintenance et ingénierie d’essai.
D2 : Six corps sur 1 200 du lot 2417 fuyaient au niveau du joint du couvercle. Les six provenaient du poste d’assemblage 3.
D3 : L’équipe a mis le stock en quarantaine chez Hartwell et chez le client. Chaque corps a subi un test d’étanchéité à 2 bar avant sa libération.
En D4, l’équipe a appliqué deux fois la méthode des 5 pourquoi. Voici la chaîne d’apparition :
La pompe fuyait parce que le joint torique n’était pas comprimé de façon uniforme.
La compression était inégale parce que les vis de bride étaient serrées à 18 Nm au lieu des 25 Nm prescrits.
Le serrage était insuffisant parce que la nouvelle visseuse du poste 3 utilisait le mauvais programme de couple.
Le mauvais programme est passé inaperçu parce que personne n’a vérifié le couple après le changement d’outil.
Personne ne l’a vérifié parce que la procédure de changement d’outil ne prévoyait aucun contrôle du couple sur la première pièce.
La chaîne de non-détection explique pourquoi le test de Hartwell n’a pas repéré la fuite :
Le défaut est passé parce que le test d’étanchéité de fin de ligne ne l’a pas détecté.
Le test ne l’a pas détecté parce que sa pression avait été abaissée à 0,5 bar pendant un essai, sans jamais être rétablie.
Ce réglage est resté en place parce que les paramètres du test d’étanchéité n’étaient soumis à aucune gestion des modifications.
L’équipe a ensuite clôturé le dossier :
D5 : L’équipe a ajouté un contrôle du couple sur la première pièce après chaque changement d’outil et soumis les paramètres d’essai à la gestion des modifications. Des essais ont confirmé les deux mesures.
D6 : La maintenance a réglé la visseuse à 25 Nm et remis le test à 2 bar. Le confinement a pris fin après trois lots sans défaut.
D7 : L’équipe a mis à jour l’AMDEC processus, le plan de surveillance et l’instruction de changement d’outil. Elle a ensuite vérifié les deux autres postes de vissage.
D8 : Les six lots suivants ont passé le test à 2 bar sans fuite. Le client n’a signalé aucune nouvelle réclamation et a accepté la clôture.
Modèle de rapport 8D
Copiez les champs ci-dessous dans votre propre document et remplissez une discipline après l’autre. Si votre client impose son propre formulaire 8D, utilisez-le et servez-vous de ce modèle de rapport 8D comme liste de contrôle du contenu.
Champs d’en-tête
Numéro 8D
Client
Référence de la réclamation client
Référence et désignation de la pièce
Date de la réclamation
Pilote de l’équipe
Sponsor (champion)
Statut
Date de clôture visée
Champs par discipline
D0 planification : symptôme, réponse d’urgence, décision d’ouvrir un 8D
D1 équipe : membres, rôles, pilote, sponsor
D2 problème : 5W2H, est/n’est pas, quantités, lots, point de détection
D3 confinement : actions, responsable, quantités triées, résultats, dates de début et de fin
D4 cause racine : cause d’apparition, cause de non-détection, méthode d’analyse, preuves de vérification
D5 actions correctives : actions retenues, alternatives, responsable, résultat de vérification
D6 mise en œuvre : date de mise en œuvre, données de validation, date de levée du confinement
D7 prévention : AMDEC mise à jour, plan de surveillance, instructions de travail, pièces similaires vérifiées
D8 clôture : validation du client, date de clôture, reconnaissance de l’équipe, enseignements tirés
Des entrées courtes et factuelles accélèrent la relecture par le client et permettent de retracer chaque décision lors d’un audit.
Rapport 8D, plan d’actions correctives ou AMDEC
Un rapport 8D est réactif et formel : il traite un défaut déjà survenu, souvent à la demande du client. Un plan d’actions correctives plus léger convient aux petits problèmes internes. Une analyse de risques AMDEC, préventive, repère quant à elle les risques de défaillance avant le démarrage de la production.
Rapport 8D : Utilisez-le pour les réclamations clients, les défauts répétitifs ou les problèmes de sécurité qui exigent une équipe pluridisciplinaire et des preuves documentées.
Plan d’actions correctives : Utilisez-le quand la cause est claire et que quelques responsables peuvent la corriger sans enquête d’équipe complète.
AMDEC : Utilisez-la pendant la conception et la planification des processus pour hiérarchiser les risques et ajouter des contrôles avant que les pièces n’atteignent le client.
Les trois outils fonctionnent ensemble. En D7, les enseignements du 8D alimentent l’AMDEC, si bien que la prochaine analyse de risques part d’une meilleure connaissance.
Suivre les actions 8D dans MeisterTask
MeisterTask suit les actions issues d’un 8D, pour que chacune ait une personne responsable et aboutisse à une clôture vérifiée. Ce n’est pas un logiciel dédié au 8D ou au CAPA, et il ne produit pas de formulaires 8D. Votre équipe mène toujours l’analyse, et MeisterTask garde le suivi visible.
Étape 1 : créer un projet par dossier 8D
Créez un projet pour chaque dossier 8D, nommé avec le numéro 8D et la pièce. Ajoutez une section par discipline ou des sections de statut comme « Ouvert », « En cours », « Vérifier l’efficacité » et « Terminé ». Dans les deux cas, le tableau montre où en est chaque action.
Étape 2 : transformer chaque action en tâche
Transformez chaque action de confinement, corrective ou préventive en tâche avec une seule personne assignée et une date d’échéance. Dans le cas Hartwell, la tâche liée à la visseuse pourrait contenir une checklist : étalonnage, contrôle de la première pièce et validation. Ajoutez le numéro 8D dans la description de la tâche ou dans un champ personnalisé pour garder la traçabilité des actions.
Étape 3 : planifier la vérification de l’efficacité
Créez une tâche récurrente pour la vérification de l’efficacité en D7 et D8, par exemple chaque semaine. La personne assignée consigne les résultats du test d’étanchéité dans les commentaires de la tâche, ce qui constitue une piste d’audit. Une fois le nombre convenu de lots sans défaut atteint, la personne responsable qualité clôture le dossier.
Étape 4 : automatiser le passage de relais
Les automatisations de MeisterTask reposent sur des règles : vous définissez un déclencheur et une action. Créez une règle qui avertit la personne responsable qualité lorsqu’une tâche passe dans la section « Vérifier l’efficacité ». La vue d’ensemble des projets affiche ensuite les échéances et l’avancement de tous vos dossiers 8D.
MeisterTask est hébergé en Allemagne et certifié ISO/IEC 27001:2022, un point important lorsque des fournisseurs traitent des données de réclamations clients. Découvrez la gestion de projet pour l’industrie manufacturière avec MeisterTask.
Les erreurs fréquentes en 8D
La plupart des rapports 8D fragiles échouent aux quatre mêmes endroits. Chacun expose le client à un défaut répétitif, même lorsque le dossier semble complet.
Confondre confinement et solution : Trier les pièces intercepte celles qui sont défectueuses, mais ne supprime pas la cause. La correction intervient en D5 et D6.
Deviner la cause racine : Une cause choisie en réunion, sans essais ni données, revient souvent sous forme de nouvelle réclamation.
Diluer la responsabilité : Les actions confiées à « la qualité » ou à « l’équipe » stagnent. Attribuez chacune à une personne nommément désignée, avec une date.
Clôturer avant vérification : Clôturez le dossier uniquement lorsque les données de production et le client confirment que le problème a cessé.
Prenez ensuite le temps de formaliser votre retour d’expérience pour que la prochaine équipe parte de vos conclusions.
Faire durer chaque correction 8D
Un rapport 8D solide relie une cause racine vérifiée à des actions définitives et à la preuve de leur efficacité. Séparez le confinement de la solution, confiez chaque action à une seule personne et ne clôturez qu’après vérification.
MeisterTask garde le suivi organisé et transparent, avec une tâche par action et une progression visible par toute l’équipe. Commencez dès votre prochaine réclamation et faites en sorte que chaque 8D laisse votre processus plus solide qu’avant.