
Was ist ein 8D-Report?
Ein 8D-Report ist die schriftliche Dokumentation des Problemlösungsprozesses nach der 8D-Methode (acht Disziplinen). Zulieferbetriebe senden ihn meist nach einer Reklamation, um zu zeigen, wie sie den Fehler eingedämmt, die Ursache beseitigt und eine Wiederholung verhindert haben. Er ist gewissermaßen die Fallakte eines Fehlers: Jede Entscheidung, jeder Test und jede Zuständigkeit ist an einem Ort festgehalten.
Die Methode wurde verbreiteten Angaben zufolge in den 1980er-Jahren bei Ford entwickelt, damals unter dem Namen Team Oriented Problem Solving (TOPS). Der Verband der Automobilindustrie (VDA) hat einen eigenen Band zur 8D-Problemlösung veröffentlicht. In der Praxis führen viele Unternehmen D1 als optionale Planungsstufe D0 ein.
Ein guter 8D-Bericht erfüllt drei Aufgaben:
Kommunikation mit dem Kundenunternehmen: Er zeigt, was Sie unternommen haben, wer für welche Maßnahme verantwortlich ist und wann diese abgeschlossen wird.
Nachweis der Grundursache: Er dokumentiert die Belege zur bestätigten Ursache, damit die Lösung auf Daten beruht.
Nachweis der Vorbeugung: Er listet die Prozess- und Dokumentänderungen auf, die ein erneutes Auftreten verhindern.
Die acht Disziplinen der 8D-Methode
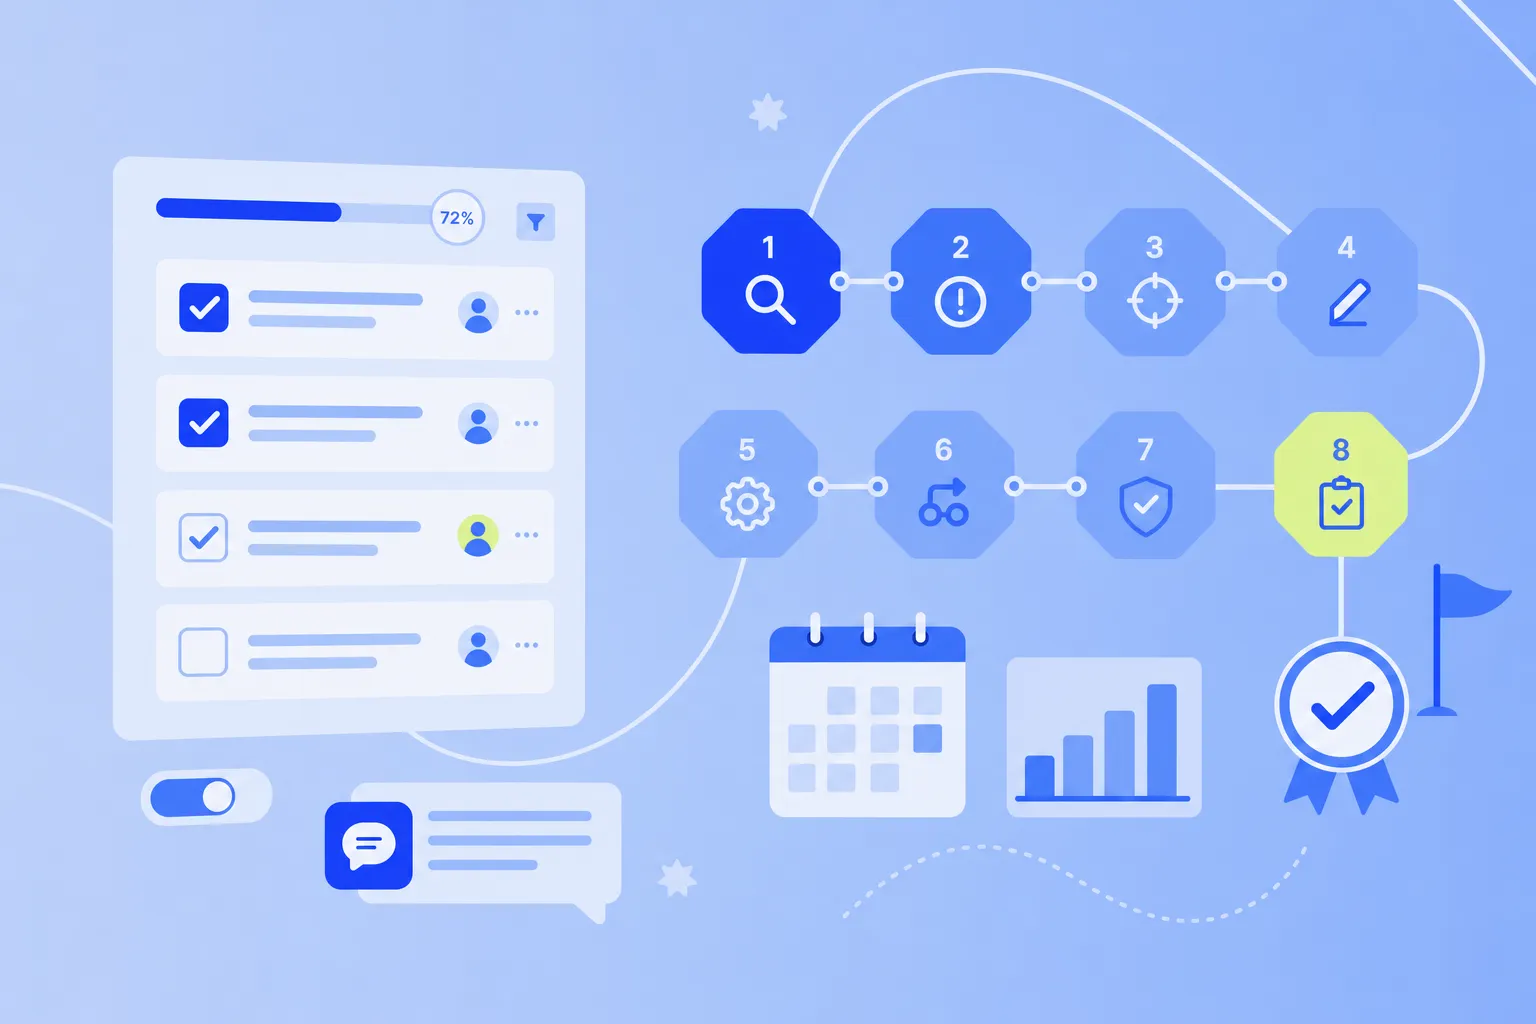
Die 8D-Methode umfasst acht Disziplinen, D1 bis D8, sowie eine optionale Disziplin D0 für die Planung. Jede Disziplin liefert einen schriftlichen Abschnitt, sodass der fertige Report zeigt, was das Team entschieden hat und worauf es sich stützt. Arbeiten Sie die 8D-Schritte der Reihe nach ab, denn jeder baut auf dem vorherigen auf.
D0: Planung und Notfallmaßnahmen
Eine verantwortliche Person bewertet das Symptom und entscheidet, ob ein vollständiger 8D-Prozess gerechtfertigt ist. Besteht ein Risiko für die Kundschaft oder die Sicherheit, starten Sie sofort Notfallmaßnahmen wie einen Lieferstopp. Dokumentieren Sie das Symptom, die Notfallmaßnahmen sowie die Entscheidung für den 8D-Prozess.
D1: Team bilden
Stellen Sie ein kleines, funktionsübergreifendes Team mit Produkt- und Prozesswissen zusammen, meist aus den Bereichen Qualität, Produktion, Entwicklung und Instandhaltung. Benennen Sie eine Teamleitung sowie eine Person aus dem Management als Champion, die Ressourcen freigeben kann. Dokumentieren Sie Namen, Rollen und Verantwortlichkeiten.
D2: Problem beschreiben
Beschreiben Sie das Problem in messbaren Größen; die Ursachen klären Sie erst in D4. Werkzeuge wie 5W2H (wer, was, wo, wann, warum, wie, wie viele) und eine Ist/Ist-nicht-Analyse halten die Beschreibung präzise. Notieren Sie den Fehler, die betroffenen Teilenummern, die Mengen, die Chargen, den Fundort und die Art der Entdeckung.
D3: Problem eindämmen
Sofortmaßnahmen sind vorübergehend und beseitigen nicht die Ursache. Das Team schützt das Kundenunternehmen sofort, indem es Bestände sperrt, verdächtige Teile aussortiert oder eine 100-Prozent-Prüfung einführt. Dokumentieren Sie jede Sofortmaßnahme mit verantwortlicher Person, geprüften Mengen und Ergebnissen, und halten Sie sie aufrecht, bis D6 die dauerhafte Lösung validiert.
D4: Grundursache finden und verifizieren
Ermitteln und dokumentieren Sie zwei Grundursachen: warum der Fehler aufgetreten ist und warum Ihre Kontrollen ihn nicht entdeckt haben. Bilden Sie mit der 5-Why-Methode oder einem Fischgrätendiagramm (Ishikawa) Hypothesen und belegen Sie jede mit Tests oder Daten.
D5: dauerhafte Abstellmaßnahmen auswählen und verifizieren
Wählen Sie dauerhafte Abstellmaßnahmen, die jede verifizierte Grundursache beseitigen, sowohl für das Auftreten als auch für die Nichtentdeckung. Weisen Sie vor der Einführung im kleinen Maßstab nach, dass jede Maßnahme wirkt und keine neuen Probleme verursacht. Dokumentieren Sie die gewählten Maßnahmen, die geprüften Alternativen, die Verantwortlichen sowie die Verifizierungsergebnisse.
D6: umsetzen und validieren
Setzen Sie die dauerhaften Maßnahmen um und validieren Sie sie anhand von Produktionsdaten, etwa durch Prüfergebnisse aus neuen Chargen. Sobald die Lösung greift, heben Sie die Sofortmaßnahmen aus D3 kontrolliert auf. Notieren Sie die Umsetzungstermine, die Validierungsnachweise und das Enddatum der Sofortmaßnahmen.
D7: Wiederauftreten verhindern
Verhindern Sie, dass dasselbe Problem an anderer Stelle auftritt. Aktualisieren Sie FMEA, Produktionslenkungsplan, Arbeitsanweisungen und Schulungen und prüfen Sie ähnliche Teile, Linien und Werke auf dieselbe Schwachstelle. Dokumentieren Sie jedes aktualisierte Dokument sowie jeden Ort, an dem Sie die Erkenntnisse angewendet haben.
D8: Abschließen und Team würdigen
Bestätigen Sie beim Kundenunternehmen, dass die Maßnahmen wirken, und schließen Sie den Report anschließend formell ab. Würdigen Sie die Arbeit des Teams, damit die Beteiligten auch beim nächsten 8D-Prozess gern mitwirken. Halten Sie das Abschlussdatum, die Freigabe durch das Kundenunternehmen sowie die Lessons Learned fest.
Beispiel für einen 8D-Report aus der Produktion
Hier sehen Sie ein vollständiges 8D-Report-Beispiel für ein undichtes Pumpengehäuse, verursacht durch ein falsches Anzugsdrehmoment. Hartwell Components, ein fiktiver Zulieferbetrieb, montiert Pumpengehäuse vom Typ PH-210 mit Deckel, O-Ring-Dichtung und vier M8-Flanschschrauben. Ein Kundenunternehmen stellte bei seiner eigenen Endprüfung fest, dass sechs Pumpen am Deckel undicht waren.
D0 und D1: Die Qualitätsleitung stoppte die Lieferungen und bildete ein Team aus den Bereichen Qualität, Montage, Instandhaltung und Prüftechnik.
D2: Sechs von 1.200 Gehäusen aus der Charge 2417 waren an der Deckeldichtung undicht. Alle sechs stammten von Montagestation 3.
D3: Das Team sperrte die Bestände bei Hartwell und beim Kundenunternehmen. Jedes Gehäuse wurde vor der Freigabe bei 2 bar auf Dichtheit geprüft.
In D4 wendete das Team die 5-Why-Methode zweimal an. Die Kette zur Auftretensursache sah so aus:
Die Pumpe war undicht, weil die O-Ring-Dichtung nicht gleichmäßig verpresst war.
Die Dichtung war ungleichmäßig verpresst, weil die Flanschschrauben mit 18 Nm statt der vorgegebenen 25 Nm angezogen wurden.
Das Drehmoment war zu niedrig, weil der neue Schrauber an Station 3 mit dem falschen Schraubprogramm lief.
Das falsche Programm fiel nicht auf, weil nach dem Werkzeugwechsel niemand das Drehmoment prüfte.
Niemand prüfte es, weil das Verfahren für den Werkzeugwechsel keine Erstteilprüfung des Drehmoments vorsah.
Die Kette zur Nichtentdeckung erklärte, warum die eigene Prüfung bei Hartwell das Leck übersah:
Der Fehler gelangte zum Kundenunternehmen, weil die Dichtheitsprüfung am Linienende ihn nicht erkannte.
Die Prüfung erkannte ihn nicht, weil der Prüfdruck während eines Versuchs auf 0,5 bar gesenkt und nie wiederhergestellt worden war.
Die Einstellung blieb bestehen, weil die Parameter der Dichtheitsprüfung keiner Änderungskontrolle unterlagen.
Anschließend schloss das Team den Fall ab:
D5: Das Team führte nach jedem Werkzeugwechsel eine Erstteilprüfung des Drehmoments durch und stellte die Prüfparameter unter Änderungskontrolle. Probeläufe bestätigten beide Maßnahmen.
D6: Die Instandhaltung stellte den Schrauber auf 25 Nm ein und setzte die Prüfung auf 2 bar zurück. Die Sofortmaßnahmen endeten nach drei fehlerfreien Chargen.
D7: Das Team aktualisierte die Prozess-FMEA, den Produktionslenkungsplan und die Anweisung für den Werkzeugwechsel und prüfte anschließend die beiden anderen Schraubstationen.
D8: Sechs weitere Chargen bestanden die Prüfung bei 2 bar ohne Leck. Das Kundenunternehmen meldete keine neuen Reklamationen und stimmte dem Abschluss zu.
8D-Report-Vorlage
Übertragen Sie die folgenden Felder in Ihr eigenes Dokument und füllen Sie eine Disziplin nach der anderen aus. Schreibt Ihr Kundenunternehmen ein eigenes 8D-Formular vor, verwendet dieses und nutzt die 8D-Report-Vorlage als inhaltliche Checkliste.
Kopffelder
8D-Nummer
Kundenunternehmen
Reklamationsnummer
Teilenummer und Benennung
Reklamationsdatum
Teamleitung
Champion
Status
Geplanter Abschlusstermin
Felder je Disziplin
D0 Planung: Symptom, Notfallmaßnahmen, Entscheidung für einen 8D-Prozess
D1 Team: Mitglieder, Rollen, Teamleitung, Champion
D2 Problem: 5W2H, Ist/Ist-nicht, Mengen, Chargen, Entdeckungsort
D3 Sofortmaßnahmen: Maßnahmen, verantwortliche Person, sortierte Mengen, Ergebnisse, Start- und Enddatum
D4 Grundursache: Auftretensursache, Nichtentdeckungsursache, Analysemethode, Verifizierungsnachweis
D5 Abstellmaßnahmen: Maßnahmenauswahl, Alternativen, verantwortliche Person, Verifizierungsergebnis
D6 Umsetzung: Umsetzungsdatum, Validierungsdaten, Enddatum der Sofortmaßnahmen
D7 Vorbeugung: Aktualisierung von FMEA, Produktionslenkungsplan und Arbeitsanweisungen, Prüfung ähnlicher Teile
D8 Abschluss: Freigabe durch das Kundenunternehmen, Abschlussdatum, Würdigung des Teams, Lessons Learned
Kurze, sachliche Einträge beschleunigen die Prüfung durch das Kundenunternehmen und machen jede Entscheidung bei Audits nachvollziehbar.
8D-Report, Korrekturmaßnahmenplan und FMEA im Vergleich
Ein 8D-Report ist reaktiv und formal: Er behandelt einen bereits aufgetretenen Fehler, oft auf Verlangen des Kundenunternehmens. Für kleinere interne Probleme eignet sich ein schlanker Aktionsplan für Korrekturmaßnahmen. Eine vorbeugende FMEA-Risikoanalyse erkennt dagegen Fehlerrisiken, bevor die Produktion beginnt.
8D-Report: Nutzen Sie ihn bei Reklamationen, Wiederholfehlern oder Sicherheitsproblemen, die ein funktionsübergreifendes Team und dokumentierte Nachweise erfordern.
Korrekturmaßnahmenplan: Nutzen Sie ihn, wenn die Ursache klar ist und wenige Verantwortliche das Problem ohne umfassende Teamuntersuchung beheben können.
FMEA: Nutzen Sie sie in der Produkt- und Prozessplanung, um Risiken zu bewerten und Kontrollen einzuführen, bevor Teile die Kundschaft erreichen.
Die drei Werkzeuge ergänzen sich. In D7 fließen die Erkenntnisse aus dem 8D-Prozess zurück in die FMEA, sodass die nächste Risikoanalyse auf besserem Wissen basiert.
8D-Maßnahmen in MeisterTask verfolgen
Mit MeisterTask behalten Sie die Maßnahmen aus einem 8D-Prozess im Blick: Jede hat eine verantwortliche Person und läuft bis zum geprüften Abschluss. MeisterTask ist keine spezielle 8D- oder CAPA-Software und erstellt keine 8D-Formulare. Die Analyse übernimmt weiterhin Ihr Team; MeisterTask macht die Nachverfolgung sichtbar.
Schritt 1: Ein Projekt pro 8D-Fall anlegen
Legen Sie für jeden 8D-Fall ein eigenes Projekt an und benennen Sie es nach der 8D-Nummer und dem Teil. Fügen Sie Spalten für jede Disziplin hinzu oder Statusspalten wie „Offen“, „In Bearbeitung“, „Wirksamkeit prüfen“ und „Erledigt“. In beiden Fällen zeigt das Projektboard, wo jede Maßnahme steht.
Schritt 2: Jede Maßnahme in eine Aufgabe umwandeln
Machen Sie aus jeder Sofort-, Abstell- und Vorbeugungsmaßnahme eine Aufgabe mit einer zuständigen Person und einem Fälligkeitsdatum. Im Fall Hartwell könnte die Aufgabe zum Schrauber eine Checkliste für Kalibrierung, Erstteilprüfung und Freigabe enthalten. Tragen Sie die 8D-Nummer in die Aufgabenbeschreibung oder in ein benutzerdefiniertes Feld ein, damit die Maßnahmen nachvollziehbar bleiben.
Schritt 3: Wirksamkeitsprüfung einplanen
Erstellen Sie eine wiederkehrende Aufgabe für die Wirksamkeitsprüfung in D7 und D8, etwa wöchentlich. Die zuständige Person dokumentiert die Ergebnisse der Dichtheitsprüfung in den Kommentaren der Aufgabe und schafft damit einen lückenlosen Prüfpfad. Ist die vereinbarte Zahl fehlerfreier Chargen erreicht, schließt die Qualitätsleitung den Fall ab.
Schritt 4: Übergabe automatisieren
Automationen in MeisterTask arbeiten regelbasiert: Sie legen einen Auslöser und eine Aktion fest. Richten Sie eine Regel ein, die die Qualitätsleitung benachrichtigt, sobald eine Aufgabe in die Spalte „Wirksamkeit prüfen“ verschoben wird. In der Projektübersicht sehen Sie anschließend Fristen und Fortschritt über alle 8D-Fälle hinweg.
MeisterTask wird in Deutschland gehostet und ist nach ISO/IEC 27001:2022 zertifiziert. Das ist wichtig, wenn Zulieferbetriebe die Reklamationsdaten ihrer Kunden verarbeiten. Erfahren Sie mehr über Projektmanagement in der Fertigung mit MeisterTask.
Typische Fehler im 8D-Prozess
Die meisten schwachen 8D-Reports scheitern an denselben vier Stellen. Jede davon setzt das Kundenunternehmen dem Risiko eines Wiederholfehlers aus, selbst wenn die Unterlagen vollständig erscheinen.
Sofortmaßnahme mit Lösung verwechseln: Sortieren fängt fehlerhafte Teile ab, beseitigt aber nicht die Ursache. Diese beheben Sie erst in D5 und D6.
Grundursache raten: Eine Ursache, die im Meeting ohne Tests oder Daten festgelegt wird, kehrt oft als erneute Reklamation zurück.
Verantwortung verteilen: Maßnahmen, für die „die Qualität“ oder „das Team“ zuständig ist, bleiben liegen. Weisen Sie jeder Maßnahme eine benannte Person und einen Termin zu.
Vor der Verifizierung abschließen: Schließen Sie den Fall erst, wenn Produktionsdaten vorliegen und das Kundenunternehmen bestätigt hat, dass das Problem behoben ist.
Nehmen Sie sich anschließend Zeit, um Lessons Learned festzuhalten, damit das nächste Team auf Ihren Erkenntnissen aufbauen kann.
So wirkt jede 8D-Lösung dauerhaft
Ein starker 8D-Report verbindet eine verifizierte Grundursache mit dauerhaften Maßnahmen und dem Nachweis ihrer Wirksamkeit. Trennen Sie Sofortmaßnahmen von der Lösung, weisen Sie jeder Maßnahme eine verantwortliche Person zu und schließen Sie die Maßnahme erst nach der Verifizierung ab.
MeisterTask hält die Nachverfolgung geordnet und transparent, mit einer Aufgabe pro Maßnahme und einem Fortschritt, den das gesamte Team sieht. Beginnen Sie mit Ihrer nächsten Reklamation und machen Sie Ihren Prozess mit jedem 8D-Report ein Stück stärker.